销售热线:13912507028
售后热线:13851092988
电 话:0515-88283818
传 真:0515-88282858
网 址:www.kefeijt.com
邮 箱:kefeijt@163.com
地 址:盐城市盐南高新区新园路91号
生产基地:建湖县上冈产业园纬二支路1号
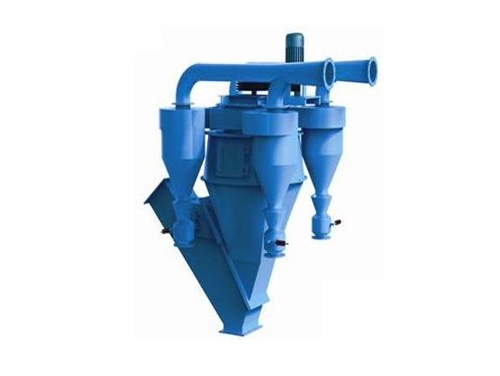
砂石选粉机依靠转子叶片完成物料打散与分级,叶片长期持续直面高速流动的砂石颗粒,表层慢慢出现磨损。如果磨损之后没有及时处理,会逐步改变分级状态,对出料粒度、设备能耗以及整套生产线的运转形成一系列影响。
叶片外形发生改变之后,打散物料的能力出现下滑。完好的叶片可以把团聚的粉料充分分散,让粗细颗粒分开,进入后续分级流程。叶片磨损之后,边缘变钝、表面出现凹槽,击打物料的作用力减弱,抱团物料不容易散开,部分细粉会跟随粗料排出,造成成品粉料当中粗颗粒占比上升,粒度分布区间变宽。若是局部磨损不均匀,转子转动时各处受力不一致,分级流场出现偏移,同一批次出料品质产生波动,给后续砂石用料调配带来干扰。
设备动力消耗会随之上升。流场失衡之后,想要维持原有处理量,电机需要输出更多动力,单位成品对应的能耗增加。磨损严重时,叶片重量分布不均,转子转动产生振动,带动轴承、传动部件承受交变载荷,轴承升温加快,传动皮带、联轴器损耗速度提升,故障出现的概率有所增加。持续振动还会传递到壳体,让整机运行声响变大,周边配套管线、紧固件更容易松动。
磨损持续发展,还会带来安全隐患。叶片不断减薄,强度下降,在物料持续冲击之下,有可能出现局部崩落,脱落的金属碎片进入选粉腔,会撞击壳体、衬板以及其他构件,形成二次损伤。碎片如果顺着下料通道进入后续设备,还会对破碎机、输送装置造成冲击。磨损位置也容易积料,物料附着堆积,进一步破坏转子动平衡,形成恶性循环。
整套生产线的产出节奏也会受到牵制。出料粒度达不到预期时,需要降低进料速度,减少单位时段送入选粉机的物料,生产线处理能力收缩。如果突发叶片断裂,需要停机拆解检修,更换受损叶片,清理腔体内部杂物,占用生产时段。频繁停机检修,会打乱整条砂石生产线的排班计划。
日常运行当中,可以借助壳体检修口定期观察叶片状态,记录磨损进度。发现早期磨损迹象时,可根据工况选用耐磨涂层进行防护;磨损达到一定程度,及时更换叶片,同时做好转子动平衡校正,让流场恢复稳定。进料端也可以增设除铁装置,减少金属杂质进入腔体,降低叶片受到的冲击磨损,维持选粉机长期平稳运转。